Mechaninės ertmės gylio apdorojimas: tikslios sudėtingų komponentų gamybos inžinerija
Įvadas
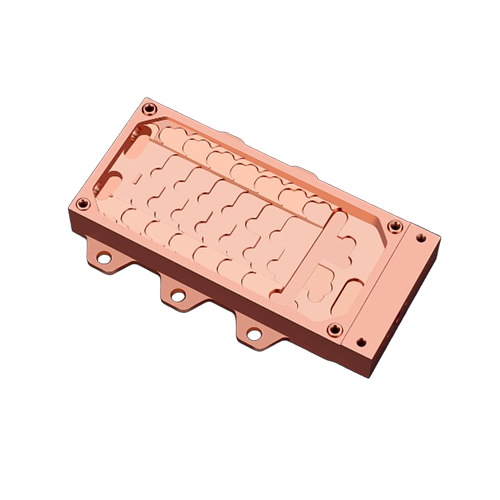
Mechaninio ertmės gylio apdorojimas yra labai specializuotas tikslaus apdirbimo laukas, apimantis tikslų gilių, sudėtingų ertmių formavimą ir formavimą metale ar kitose kietosiose medžiagose. Šis procesas yra būtinas gaminant pelėsių, štampų, kosmoso konstrukcijų, automobilių dalių, medicininių implantų ir pramoninės įrangos komponentus.
Gebėjimas pasiekti didelį tikslumą atliekant gilumos ertmės apdirbimą yra labai svarbus gaminant sudėtingas vidines geometrijas, kurių negalima pasiekti naudojant standartinius apdirbimo metodus. Didėjant aukšto našumo komponentų ir griežtesnių tolerancijų paklausai, mechaninio ertmės gylio apdorojimas išsivystė taip, kad apimtų pažangias CNC (kompiuterio skaitmeninio valdymo) technologijas, didelės spartos frezavimo, daugia ašies apdirbimo ir optimizuotų įrankių kelio strategijas.
Šiame straipsnyje nagrinėjama mechaninio ertmės gylio apdorojimo svarba, technika, iššūkiai, įranga ir pritaikymas. Nesvarbu, ar esate gamintojas, inžinierius ar pramonės dizaineris, supratimas, kad šis procesas gali padėti priimti geresnius sprendimus dėl medžiagų apdorojimo ir gaminio kūrimo.
Kas yra mechaninio ertmės gylio apdorojimas?
Mechaninio ertmės gylio apdorojimas reiškia kontroliuojamą gilių įdubų, kišenių ar tuščiavidurių dalių apdirbimą medžiagoje - paprastai metaluose, tokiuose kaip plienas, aliuminis, titanas ar sukietėti lydiniai. Šios ertmės gali tarnauti įvairiems tikslams, tokiems kaip:
Korpuso mechaniniai komponentai (pvz., Pavaros, guoliai)
Sudarant sudėtingą formą arba štampus
Skysčių ar oro srauto kelių kūrimas inžinerinėse sistemose
Sudarant struktūrinį svorio mažinimą, neprarandant vientisumo
Šis procesas atliekamas naudojant didelio tikslumo CNC frezavimo mašinas, turinčias ilgalaikių įrankių, realaus laiko stebėjimo sistemas ir optimizuotą suklio dinamiką, kad būtų išlaikytas tikslumas, pakartojamumas ir paviršiaus vientisumas.
Svarba šiuolaikinei gamybai
Mechaninio ertmės gylio apdorojimo aktualumas šiuolaikinėje gamyboje yra jos sugebėjimas pristatyti:
Aukšto tikslumo vidinė geometrija- Būtina tokiems komponentams kaip įpurškimo formos, turbinų korpusai ir variklio blokai.
Struktūrinis vientisumas- Tikslus medžiagos pašalinimas padeda išlaikyti pusiausvyrą ir stiprumą mechaninėse sistemose.
Dizaino lankstumas- Inžinieriai gali įgyvendinti sudėtingas 3D ertmės struktūras, palaikančias naujoves.
Produkto miniatiūrizavimas- Gilios ertmės įgalina kompaktišką, daugiafunkcines kosmoso, elektronikos ir medicinos pramonės dalis.
Be šio mechaninio apdorojimo lygio daugelis aukšto našumo sistemų neveiks efektyviai ar išvis.
Pagrindiniai metodai, naudojami ertmės gylio apdorojime
Keli apdirbimo būdai dažniausiai naudojami gilioms ertmėms apdoroti:
1.CNC frezavimas
CNC frezavimas yra pagrindinis ertmės gylio apdirbimo būdas. Tai apima besisukančius pjovimo įrankius, kuriuos kontroliuoja kompiuterio programa, kad būtų galima tiksliai ir palaipsniui pašalinti medžiagą.
3 ašių ir 5 ašių frezavimasdažniausiai naudojami tiek tiesiems, tiek kampiniams paviršiams ertmėje.
Greitasis frezavimas (HSM)Leidžia greičiau pjaustyti sumažinta šiluma, pagerinti įrankio tarnavimo laiką ir paviršiaus apdailą.
2.Viela EDM (elektros išleidimo apdirbimas)
Ypatingi gilios ar siauros ertmės, kuriose tradiciniai įrankiai negali pasiekti, „Wire EDM“ gali būti naudojamas medžiagai sunaikinti su elektriniais išmetimais. Tai ypač naudinga grūdintoms metalams ir mikrobangų tikslams.
3.Pistoleto gręžimas ir gilios skylės gręžimas
Šis metodas naudojamas, kai gilios ertmės yra cilindrinės arba apima labai siaurus kelius. Tai užtikrina puikų koncentriškumą ir gylio ir skersmens santykį.
4.Trochoidinis frezavimas
Specializuota strategija, kai įrankis juda kilpos, apskrito kelio, siekiant sumažinti įrankių įsitraukimą ir šilumos kaupimąsi - tai yra gilių kišenių ir kietųjų medžiagų.
5.Maksavimas žemyn
Tai sluoksniavimo technika, kuri palaipsniui pašalina medžiagą iš ertmės apačios į viršų, užtikrinant įrankio stabilumą ir patobulintą lusto evakuaciją.
Gilios ertmės apdirbimo iššūkiai
Nepaisant technologinės pažangos, mechaninio ertmės gylio apdorojimas kyla su dideliais iššūkiais:
1.Įrankio įlinkis
Ilgalaikiai pjovimo įrankiai yra labiau linkę į lenkimą ar deformaciją veikimo metu, o tai gali sukelti matmenų netikslumus.
2.Šilumos generavimas
Gilus ertmės apdorojimas gali sukelti per didelę šilumą dėl aušinimo skysčio tiekimo į pjovimo zoną sunkumų, turinčių įtakos įrankio susidėvėjimui ir medžiagų savybėms.
3.Lusto evakuacija
Giliose ar siaurose ertmėse drožlės gali įstrigti, sukeldami pakartojimą, paviršiaus pažeidimą ar įrankių lūžimą.
4.Vibracija ir plepėjimas
Kuo gilesnis pjūvis, tuo didesnė įrankio vibracijos tikimybė, o tai lemia prastą paviršiaus apdailą ir pažeistą tikslumą.
5.Ribotas matomumas ir prieiga
Gilios ertmės sumažina apdirbimo zonos matomumą, todėl realiojo laiko stebėjimas ir pataisos yra sunkesnės be pažangių jutiklių ar automatizavimo.
Sprendimai ir geriausia praktika
Norėdami įveikti aukščiau pateiktus iššūkius, gamintojai dažnai įgyvendina šias strategijas:
1.Standžių ir padengtų įrankių naudojimas
Naudojant įrankius, pagamintus iš aukštos kokybės medžiagų (pvz., Karbido) su anti-vibracijos dangomis, padidėja standumas ir šilumos atsparumas.
2.Optimizuotas įrankių kelio modeliavimas
Išplėstinė CAM (kompiuteriu parengta gamyba) programinė įranga imituoja įrankių kelią, numatant susidūrimus, įrankių apkrovas ir įlinkį, kad būtų optimizuotas našumas.
3.Aukšto slėgio aušinimo skysčio sistemos
Pateikus aušinimo skystį giliai į ertmę, užtikrinama geresnis šilumos išsklaidymas ir lusto pašalinimas.
4.Daugia ašių apdirbimas
Naudojant 5 ar ašių mašinas, įrankis leidžia efektyviau pasiekti sudėtingą geometriją, sumažinant pakeitimo ir antrinių sąrankų poreikį.
5.Vibracijos slopintuvai ir įrankių laikikliai
Šiuolaikiniai įrankių laikikliai, turintys amortizacijos sistemas, padeda sumažinti vibraciją ir prailginti įrankio tarnavimo laiką gilių ertmės frezavimo metu.
Tinkamos medžiagos ertmės gylio apdorojimui
Mechaninis ertmės apdorojimas taikomas įvairioms medžiagoms. Įprasti pasirinkimai apima:
Aliuminis- Lengva mašina, tinkama kosmoso ir elektronikai.
Įrankio plienas- Naudojamas „Die and Folm“ taikymuose dėl jo kietumo.
Titanas-Įprasta medicininės ir kosmoso pritaikymui stiprumo ir svorio santykiui.
Nerūdijantis plienas- siūlo atsparumą korozijai ir yra naudojamas skysčių tvarkymo sistemose.
Vario lydiniai- Pageidautina formoms, kurioms reikalingas didelis šilumos laidumas.
Kiekvienai medžiagai reikalingi skirtingi apdirbimo parametrai, įskaitant tiekimo greitį, verpstės greitį ir aušinimo skysčio tipą.
Pramoninės programos
Mechaninio ertmės gylio apdorojimas yra gyvybiškai svarbus keliuose sektoriuose:
1.Aviacijos ir kosmoso ir gynybos
Turbinų peiliukų ertmės, variklio korpusai ir konstrukciniai elementai reikalauja ypač griežtų tolerancijų ir didelio stiprumo medžiagų.
2.Automobilių gamyba
Variklio blokai, pavarų korpusai ir transmisijos dėklai dažnai turi sudėtingų vidinių ertmių, turinčių įtakos našumui ir degalų efektyvumui.
3.Medicinos prietaisai
Chirurginiai implantai, ortopediniai įrankiai ir diagnostinė įranga gauna naudos iš miniatiūrinio, didelio tikslumo ertmės apdirbimo.
4.Injekcijos liejimas ir liejimas
Pelėsių ertmės yra vienos reikliausių komponentų mašinoms dėl jų sudėtingumo ir apdailos reikalavimų.
5.Elektronika ir mikremchanika
Šilumos kriauklėms, akumuliatorių korpusams ir elektroniniams gaubtams reikalinga išsami vidinė geometrija, kad būtų galima palaikyti kompaktiškus įrenginių dizainus.
Kokybės kontrolė ir patikrinimas
Siekiant užtikrinti, kad gilios ertmės atitiktų specifikacijas, naudojamos šios tikrinimo įrankiai ir metodai:
CMM (koordinačių matavimo mašinos)- Patikrinkite 3D matmenis.
Borescopes- Pateikite vaizdinį patikrinimą giliai vidinės ertmės.
Lazerio nuskaitymas-Sukuria didelės skiriamosios gebos modelius palyginimui.
Paviršiaus profilometrai- Išmatuokite šiurkštumą ertmės viduje.
Ultragarsinis zondavimas- Naudojami, kai kontaktiniai metodai yra riboti.
Reguliarus kalibravimas ir tikrinimas yra labai svarbūs palaikant pakartojamą ertmės gylio apdorojimo kokybę.
Ateities mechaninės ertmės gylio apdorojimo tendencijos
1.AI-varomo įrankių kelio optimizavimas
Mašinų mokymosi algoritmai yra naudojami norint optimizuoti įrankių artes realiuoju laiku, mažinant ciklo laiką ir įrankių susidėvėjimą.
2.Hibridinis apdirbimas
Derinant priedų gamybą (3D spausdinimą) su atimant ertmės apdirbant, galima tiksliai patikslinti sudėtingas, beveik tinklo formas.
3.Skaitmeninė dvynių integracija
Realiojo laiko sinchronizavimas tarp fizinio apdirbimo proceso ir virtualiojo dvynuko leidžia nuspėti priežiūrą ir proceso patobulinimą.
4.Nano komponentų mikrovedimas
Kai prietaisai susitraukia, didėjantis ypač gilus mikrolavumas, esant miniatiūriniams komponentams, ypač biomedicinos ir elektronikos sektoriuose.
Išvada
Mechaninio ertmės gylio apdorojimas yra šiuolaikinės tikslumo inžinerijos kertinis akmuo. Dėl gebėjimo gaminti gilias, sudėtingas vidines savybes, turinčias didelį tikslumą, jis tapo būtinu pramonės šakose, pradedant nuo aviacijos ir kosmoso iki medicinos. Tobulėjant technologijoms, taip ir atlikite šios srities metodus, įrankius ir pritaikymus.
Gamintojai, investuojantys į aukštos kokybės įrangą, kvalifikuotus operatorius ir optimizuotus procesus, gali užtikrinti nuoseklų našumą, sumažėjusį ciklo laiką ir aukščiausią produkto kokybę. Nesvarbu, ar gaminate formas, automobilių dalis ar kosmoso komponentus, ertmių gylio apdirbimo meno įvaldymas yra labai svarbus norint išlikti konkurencingam šiandienos aukštųjų technologijų pramoniniame kraštovaizdyje.

 English
 Español
 Portugues
 Pусский
 Français
 Deutsch
 日本語
 한국어
 العربية
 Italiano
 Nederlands
 Ελληνικά
 Svenska
 Polski
 ไทย
 Türk dili
 हिन्दी
 Indonesia
 Melayu
 Tiếng Việt
 中文
 dansk
 Magyar
 қазақ
 বাংলা
 עִברִית
 čeština
 Soomaali
 မြန်မာ
 فارسی
 українська
 norsk
 Gaeilge
 беларускі
 Română
 Filipino
 македонски
 Suomalainen
 slovenský
 o'zbek
 اردو
 հայերեն
 Igbo
 български
 سنڌي
 සිංහල
 Hrvatski
 íslenskur
 Zulu South Africa
 Afrikaans isiXhosa
 ಕನ್ನಡ
 Indonésia Sunda
 Кыргызча
 тоҷикӣ
 Србија
 Hawaii
 Cebu
 नेपाल
 latvija
 slovenija
 kiswahili
 ਪੰਜਾਬ
 پښتو
 Azərbaycan
 አማራ
 Shqipëria
 Chicheva
 ଓଡିଆ
 Setswana
 Afrikaans
 Aymara
 Башҡорт
 Türkmenler
 ትግሪኛ
 Afaan Oromoo
 অসমীয়া
 Kinyarwanda
 Ilocano
 Wolof
 अवधी
 Oluganda
 Bikol
 Fulɓe
 Kikongo
 Lingala
 རྫོང་ཁ
 Santali
 Аҧсуа
 Чӑваш
 Batak Karo



 Telefonas