Specialus medžiagų ertmės apdorojimas: Pažangios iššūkių medžiagų metodai
Įvadas
Šiuolaikinėje gamyboje komponentų paklausa, pagaminta išSpecialios medžiagos—Such kaip titano lydiniai, nikelio pagrindu pagaminti superlydai, keramika ir kompozitai-sparčiai didėja visoje kosmoso, medicinos, automobilių ir energetikos sektoriuose. Šios medžiagos pasižymi didelėmis savybėmis, tokiomis kaip didelis stiprumo ir svorio santykis, atsparumas korozijai ir šiluminis stabilumas, tačiau apdirbant kelia didelių iššūkių.
Vienas kritinis gamybos su šiomis medžiagomis aspektas yraSpecialus medžiagų ertmės apdorojimas, kuris apima tikslų ir efektyvų vidinių ertmių ar įdubų sukūrimą ruošiniuose. Šios ertmės dažnai atlieka funkcinius vaidmenis tokiuose komponentuose kaip aviacijos ir kosmoso variklio dalys, medicininiai implantai, pelėsiai ir aukštos kokybės mechaninės sistemos.
Šiame straipsnyje nagrinėjami pagrindai, iššūkiai, metodai, įrankiai ir programos, susijusios su specialia medžiagų ertmės apdorojimu. Suprasti šį procesą gamintojai padeda pasiekti optimalią produkto kokybę, sumažinti išlaidas ir peržengti projektavimo naujovių ribas.
Suprasti specialią medžiagą
Specialios medžiagos nurodo inžinerinių medžiagų grupę, kurią sunku pritaikyti dėl jų mechaninių, šiluminių ar cheminių savybių. Tai apima:
Titano ir titano lydiniai:Lengvas, stiprus ir atsparus korozijai, tačiau linkęs į greitą įrankių susidėvėjimą ir sukietėjimą.
Nikelio pagrindu pagaminti superlydai (pvz., „Inconel“, „Hastelloy“):Šie lydiniai, sukurti aukšto temperatūros aplinkai, turi didelį stiprumą ir tvirtumą.
Keramika ir cermets:Ypač kietas ir trapus, reikalaujant specializuotų apdirbimo strategijų.
Kompozitai (pvz., Anglies pluošto sustiprintos polimerai):Turi anizotropinių savybių ir abrazyvinių sudedamųjų dalių.
Nerūdijantis plienas:Dažnai kietas ir abrazyvus, iššūkis ertmės apdirbimui.
Kiekvienos medžiagos unikalios savybės reikalauja pritaikytų ertmės apdirbimo procesų, kad būtų užtikrintas tikslumas, nepakenkiant įrankio tarnavimo laikas ar dalies vientisumas.
Ertomo apdorojimo svarba specialiose medžiagose
Ertmės yra kritinės savybės vidinėse komponentai, galintys laikyti judančias dalis, skysčio kanalus arba tarnauti kaip liemenėlės tolesnei gamybai. Ypač reiklus, nes:
Medžiagų kietumas ir tvirtumas padidina pjovimo jėgas ir įrankių susidėvėjimą.
Šilumos laidumo pokyčiai sukelia šilumos kaupimąsi, rizikuojant matmenų iškraipymais.
Keramikos trapumas reikalauja švelnaus medžiagos pašalinimo, kad būtų išvengta įtrūkimo.
Sudėtingoms ertmės formoms reikalingas daugia ašies apdirbimo tikslumas.
Efektyvus ertmės apdorojimas užtikrina funkcinį našumą, sumažina poreikius po apdorojimo ir palaiko struktūrinį vientisumą.
Pagrindiniai iššūkiai specialioje medžiagų ertmės apdorojime
1. Įrankio susidėvėjimas ir lūžis
Didelis kietumas ir abrazyvinės dalelės pagreitina įrankio skaidymą, todėl dažnai keičiasi įrankių pakeitimai ir padidintos išlaidos.
2. Šilumos generavimas
Prastas šilumos laidumas sukelia lokalią šilumos koncentraciją, potencialiai keičiant medžiagų savybes ir sukelia šiluminius iškraipymus ertmėje.
3. Apdorojimo sukeltos įtempiai
Specialios medžiagos gali patirti sukietėjimą arba mikrokratimą, jei apdirbimo parametrai nėra optimizuoti, tai daro įtaką ertmės matmenims ir komponentų ilgaamžiškumui.
4. Chip evakuacija
Gilios ertmės apsunkina lusto pašalinimą, todėl pakartotas ir paviršiaus pažeidimas.
5. Paviršiaus kokybės reikalavimai
Tam tikros programos reikalauja veidrodžių apdailos ar specifinių paviršiaus faktūrų, kurias sudėtinga pasiekti specialiose medžiagose.
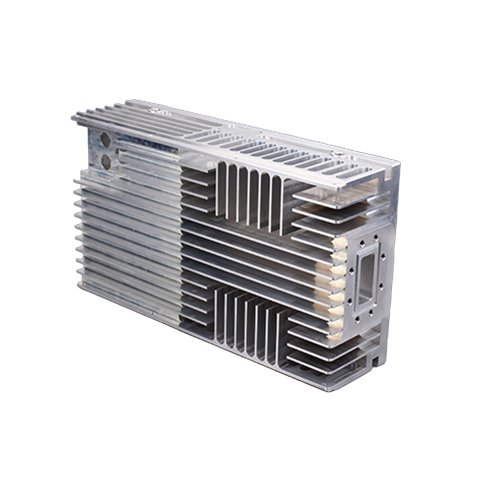
Pažangios specialios medžiagos ertmės apdorojimo būdai
1. Kelių ašių CNC apdirbimas
Kelių ašių CNC mašinos (4, 5 arba 6 ašys) suteikia lanksčią prieigą prie įrankių, sumažina sąrankos ir leidžia optimalius pjovimo kampus gilioms ar sudėtingoms ertmėms.
2. Greita apdirbimas (HSM)
HSM sumažina pjovimo jėgas ir šilumos kaupimąsi padidindamas verpstės greitį ir mažindamas danties pašarą, pagerindamas įrankio tarnavimo laiką ir paviršiaus apdailą.
3. Elektros išmetimo apdirbimas (EDM)
EDM yra neįkainojamas kietoms medžiagoms, kai tradicinis pjovimas nepavyksta. Skęsiklis ir viela EDM gali mašiniškai mašiniškai sutrumpinti ertmes.
4. Ultragarsinis apdirbimas
Ši technika uždeda ultragarsines pjovimo įrankio vibracijas, sumažina pjovimo jėgas ir gerina lusto pašalinimą, ypač naudingas trapias medžiagas.
5. Kriogeninis aušinimas
Naudojant skystą azotą ar anglies dioksidą, kaip aušinimo skysčiai sumažina šilumos poveikį, prailgina įrankio tarnavimo laiką ir pagerina paviršiaus kokybę ertmės apdirbimo metu.
6. Lazeriu padedamas apdirbimas
Lazerio kaitinimas sušvelnina ruošinį vietoje, prieš pjaustant, palengvindamas lengvesnį medžiagų pašalinimą labai kietų lydinių.
Įrankių aspektai specialioms medžiagoms
Labai svarbu pasirinkti tinkamus įrankius. Pagrindinės įrankių funkcijos apima:
Medžiaga:Karbido įrankiai yra standartiniai; Abrazyvinėms ar sukietėjusioms medžiagoms naudojami polikristalinio deimanto (PCD) arba kubinio boro nitrido (CBN) įrankiai.
Dangos:„Tialn“, „Altin“ arba „Diamond“ panašios anglies dangos padidina atsparumą dilimui.
Geometrija:Įrankiai su optimizuotais grėblio kampais ir lustų pertraukikliais sumažina pjovimo jėgas.
Įrankių aušinimas:Vidiniai aušinimo skysčio kanalai pagerina šilumos išsklaidymą ir lustų evakuaciją.
Įrankio ilgis ir tvirtumas turi būti atsargiai subalansuoti, kad būtų išvengta deformacijos gilios ertmės pjovimo metu.
Darbo eigos optimizavimo strategijos
1. CAD/CAM integracija
Išplėstinė CAM programinė įranga leidžia tiksliai modeliuoti ir optimizuoti įrankių kelius, pritaikytus specialioms medžiagoms, mažinant klaidas ir susidūrimus.
2. Proceso planavimas
Sluoksniuotas apdirbimas-gilus, pusiau baigti, apdailos-veikia laipsnišką medžiagų pašalinimą, įrankio eksploatavimo ir dalių kokybės išsaugojimą.
3. Realiojo laiko stebėjimas
Jutiklių stebėjimo įrankio susidėvėjimas, vibracija ir temperatūra leidžia dinamiškai sureguliuoti pjovimo parametrus, kad būtų išvengta gedimų.
4. Automatizuotas įrankio keitimas
Sumažina prastovą dažnių įrankių pakeitimo metu, kurį reikalauja abrazyvinės medžiagos.
Pramonės specialiųjų medžiagų ertmės apdorojimo pritaikymas
Aviacijos ir kosmoso
Turbinų ašmenų ertmės, degimo kameros ir konstrukciniai komponentai yra apdirbami nuo titano ir superlaidžių, kad būtų atlaikytos ekstremalios sąlygos.
Medicinos
Implantams, chirurginiams įrankiams ir diagnostiniams prietaisams reikalingos biologiškai suderinamos medžiagos ir painios ertmės, kurių matmenys yra tikslūs.
Automobiliai
Aukštos kokybės variklio dalys ir lengvi komponentai dažnai naudoja titano ir specialius plienelius su sudėtingomis ertmėmis.
Energijos sektorius
Branduolinių reaktorių, galios turbinų ir alyvos ekstrahavimo mašinų komponentai priklauso nuo patvarių specialių medžiagų su funkcinėmis ertmėmis.
Kokybės kontrolė ir patikrinimas
Ertomo tikslumo išlaikymas specialiose medžiagose apima:
Koordinačių matavimo mašinos (CMM)Matmenų tikrinimui.
Neardomųjų bandymų (NDT)tokius kaip ultragarsiniai ar rentgeno spinduliai, kad būtų galima aptikti mikrotraumus.
Paviršiaus šiurkštumo matavimasdėl funkcinių paviršiaus reikalavimų.
Kietumo tikrinimasNorėdami užtikrinti, kad medžiagų savybės nepažeistos po jo.
Ateities tendencijos
AI varomas apdirbimas:Mašinų mokymasis optimizuoti įvairių specialių medžiagų parametrus.
Hibridinė gamyba:Derinant priedų gamybą su ertmių apdirbimu, kad būtų galima sudėtingoms beveik tinklo formoms.
Tvarus apdirbimas:Ekologiški aušinimo skysčiai ir energiją taupančios mašinos.
Patobulintos įrankių medžiagos:Sunkesnių dangų ir kompozicinių įrankių kūrimas.
Išvada
Specialus medžiagų ertmės apdorojimas yra vienas sudėtingiausių, tačiau esminių šiuolaikinės gamybos aspektų. Naudodami pažangias apdirbimo technologijas, optimizuotą įrankį ir intelektualų proceso valdymą, gamintojai gali įveikti materialius sunkumus, kad gautų išskirtinio tikslumo ir paviršiaus kokybės ertmes.
Šie pasiekimai atrakina naujas galimybes aviacijos, medicinos, automobilių ir energetikos pramonėje, kur kritinė dalis yra komponentų našumas ir patikimumas. Šiandien įgyvendinant šias technologijas užtikrinama konkurencingumas ir naujovės rytojaus gamybos kraštovaizdyje.

 English
 Español
 Portugues
 Pусский
 Français
 Deutsch
 日本語
 한국어
 العربية
 Italiano
 Nederlands
 Ελληνικά
 Svenska
 Polski
 ไทย
 Türk dili
 हिन्दी
 Indonesia
 Melayu
 Tiếng Việt
 中文
 dansk
 Magyar
 қазақ
 বাংলা
 עִברִית
 čeština
 Soomaali
 မြန်မာ
 فارسی
 українська
 norsk
 Gaeilge
 беларускі
 Română
 Filipino
 македонски
 Suomalainen
 slovenský
 o'zbek
 اردو
 հայերեն
 Igbo
 български
 سنڌي
 සිංහල
 Hrvatski
 íslenskur
 Zulu South Africa
 Afrikaans isiXhosa
 ಕನ್ನಡ
 Indonésia Sunda
 Кыргызча
 тоҷикӣ
 Србија
 Hawaii
 Cebu
 नेपाल
 latvija
 slovenija
 kiswahili
 ਪੰਜਾਬ
 پښتو
 Azərbaycan
 አማራ
 Shqipëria
 Chicheva
 ଓଡିଆ
 Setswana
 Afrikaans
 Aymara
 Башҡорт
 Türkmenler
 ትግሪኛ
 Afaan Oromoo
 অসমীয়া
 Kinyarwanda
 Ilocano
 Wolof
 अवधी
 Oluganda
 Bikol
 Fulɓe
 Kikongo
 Lingala
 རྫོང་ཁ
 Santali
 Аҧсуа
 Чӑваш
 Batak Karo



 Telefonas